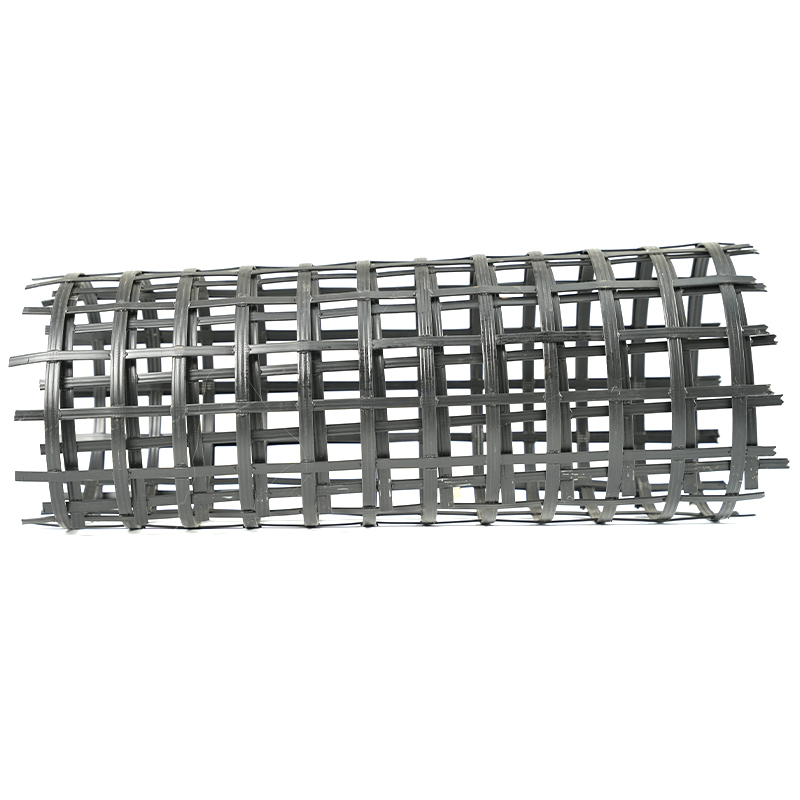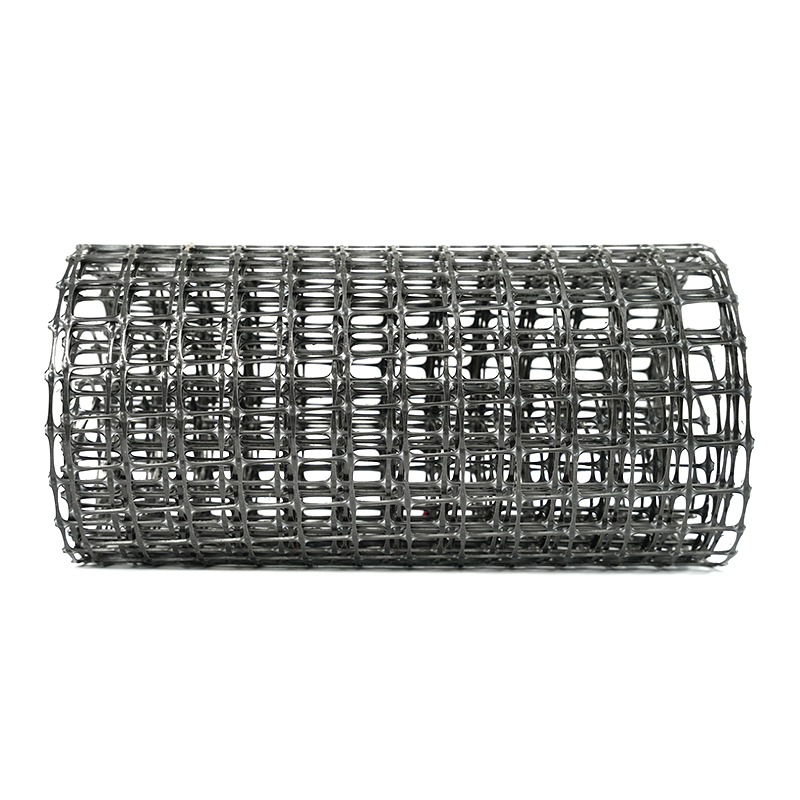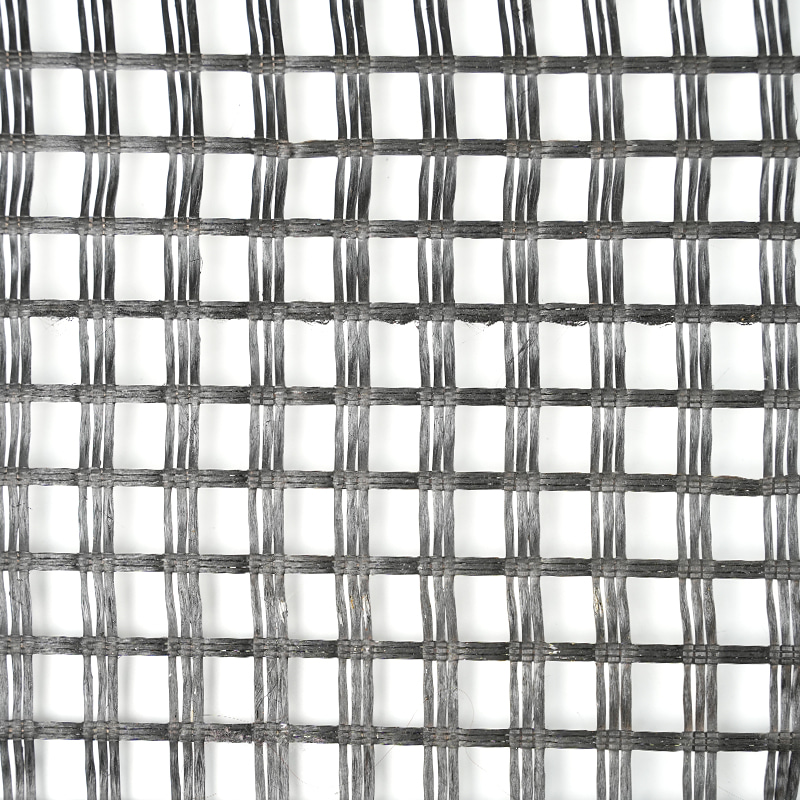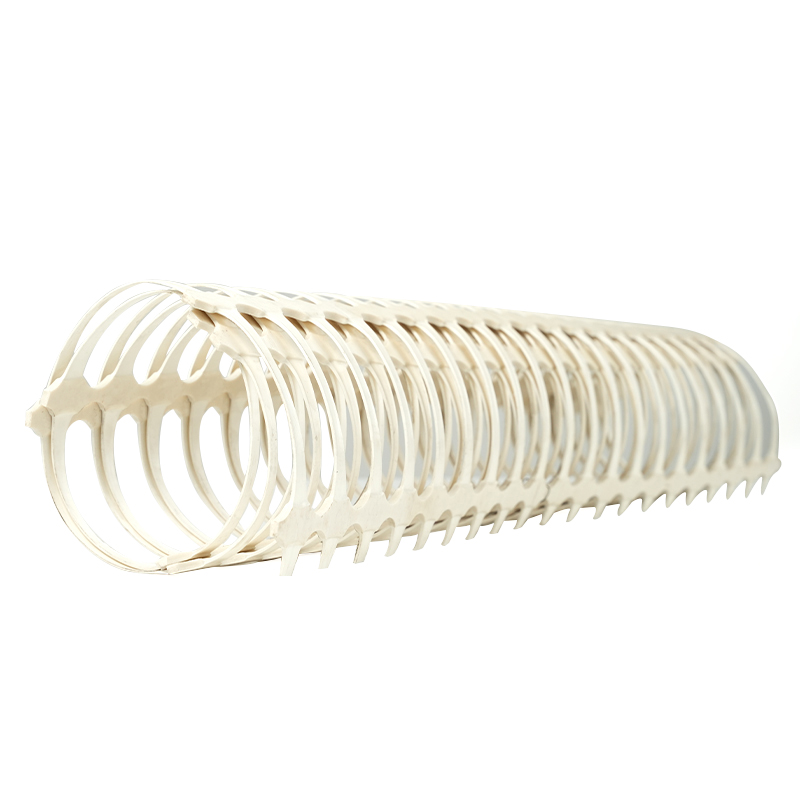

تولیدکننده ای که به تازگی بسته تقویتی را برای کار تعریض بزرگراه برنده شده است، معمولاً در همان لحظه به همین نتیجه می رسد: مناقصه هرگز ماشینی درخواست نکرده است. این یک کلاس کششی، اندازه دیافراگم و ابعاد رول درخواست کرد - و خط تولید به سادگی هر چیزی است که بتواند آن اعداد را به طور تکراری نگه دارد، جابجایی پس از تغییر.
این لنز مناسب برای موج فعلی تقاضای تجهیزات ژئوگرید است. سفارشات صعودی نیستند زیرا فعالیت ساختمانی به طور کلی صعودی است. آنها در حال صعود هستند زیرا مجموعه خاصی از انواع پروژه اکنون طراحی خاک تقویت شده را به عنوان گزینه ارزان تر در برابر جایگزینی دانه های ضخیم مشخص می کند. تقاضای تجهیزات از آن نوع پروژه پیروی می کند و زودتر از مواد می رسد - یک کارخانه نمی تواند به طور قابل اعتمادی برای یک قرارداد عرضه دو سال بعد بدون ظرفیت موجود در زمین پیشنهاد دهد.
بخشهای زیر پوشش میدهند که کدام بستههای پروژه واقعاً به سفارش خرید تبدیل میشوند، چگونه میتوان مشخصات طراحی را به نیازمندیهای ماشین تبدیل کرد و خریداران اغلب قبل از امضا، ظرفیت و کیفیت را اشتباه ارزیابی میکنند.
کدام بسته های پروژه واقعاً به سفارش تجهیزات تبدیل می شوند
پروژه هایی که تجهیزات را جابجا می کنند یک ویژگی اقتصادی دارند: تقویت ارزان تر از جایگزین است. در جایی که یک طراح میتواند چند صد میلیمتر پرکننده انتخابی را با یک لایه نازکتر و تقویتشده با شبکه جایگزین کند، صرفهجویی به اندازهای بزرگ است که تلاش طراحی را توجیه کند - و این همان نقطهای است که در آن یک مشخصات به اندازهای محکم میشود که ماشینها را در مقابل آن سفارش دهد.
- تعریض و بازسازی بزرگراه در زمین نرم یا متغیر. تعریض یک درز طولی ایجاد می کند که روسازی قدیمی و جدید به طور متفاوتی در آن قرار می گیرد. تقویت پایه به علاوه جداسازی نشست دیفرانسیل و ترک انعکاسی را کاهش می دهد. این بزرگترین مصرف کننده شبکه دو محوری در کلاس 30-40 کیلونیوتن بر متر است و همچنین شبکه فیبر شیشه ای را برای لایه های آسفالت می کشد.
- بزرگراه جدید و ساخت و ساز جاده با مسافت های سنگین بر روی سطح پایین CBR. آرماتور اجازه می دهد تا پایه دانه ای نازک تری داشته باشد در حالی که ضریب ترافیک طراحی را حفظ می کند. تقاضا بر روی گریدهای دو محوری با کشش بالا و به طور فزایندهای روی شبکه فولادی پلاستیکی برای بارهای محوری بسیار سنگین متمرکز است.
- تشکیل ریل، سایدینگ و محوطه بار. بارگذاری چرخهای و تحمل نشستهای فشرده، طراحان را به سمت تقویت و محصور کردن سفت سوق میدهد، که به معنای شبکه دو محوری و ژئوسلها به جای پارچههای جداسازی ساده است.
- خاکریزها، سازه های نگهدارنده و تثبیت شیب. اینها شبکه تک محوری و ژئوسل ها را مصرف می کنند و نسبت به کار در جاده نسبت به قیمت هر متر مربع حساسیت کمتری دارند زیرا جایگزین - شمع بندی یا ردپای بزرگتر - بسیار گران تر است.
- بنادر، پارک های لجستیک و سکوهای صنعتی. بارهای استاتیکی سنگین با محدودیتهای نشست دقیق، تقاضای ثابت و با مشخصات سنگین را ایجاد میکند که کیفیت رول به رول ثابت را بیش از اعداد کششی عنوان پاداش میدهد.
- مهار و باطله کار می کند. سلولهای دفن زباله، مخازن و سدهای باطله، همان مجموعه کارخانهها را به سمت ژئوممبرانها، لاینرهای کامپوزیت و ژئوتکستایلهای محافظ میکشند و نه تنها به شبکه.
ترکیب بیشتر از کل مهم است. کارخانه ای که عمدتاً بهسازی جاده ها را تأمین می کند، نیاز به یک خط دو محوری دارد که با بهره برداری زیاد کار کند. کارخانه ای که خاکریزها و شیب کاری را انجام می دهد به ظرفیت تک محوری و اغلب ظرفیت پارچه های نبافته نیز نیاز دارد. این ترکیب، نه اندازه بودجه زیرساخت ملی، تعیین میکند که یک تولیدکننده باید چند خط داشته باشد.
خواندن مشخصات طراحی به عقب
یادداشت طراحی به زبان عملکرد مواد و سفارش خرید به زبان ماشین آلات نوشته شده است. ترجمه کوتاه اما نابخشودنی است، زیرا هر یک از الزامات اجرا یک مرحله فرآیند خاصی را قفل می کند.
| نیاز طراحی | آنچه را در محصول برطرف می کند | چه چیزی را در خط تأیید کنید |
|---|---|---|
| استحکام کششی در کرنش 2% یا 5% | درجه پلیمر، نسبت کشش، جهت مولکولی | طول کوره کشش، منطقه بندی دما، دقت کنترل نسبت |
| جهت تقویت (تک محوری، دو محوری، چند محوری) | معماری ماشین و توالی کشش | آیا مرحله عرضی دارای گرمایش و کنترل کشش مستقل است یا خیر |
| اندازه دیافراگم و هندسه دنده | الگوی پانچ و دقت ابعادی | دقت واحد پانچ، نرخ سایش قالب، برش لبه و درصد ضایعات |
| عرض رول، طول رول، تحویل بدون اتصال | عرض وب خروجی، کشش سیم پیچ | ظرفیت سیم پیچ، کنترل مخروطی کشش، قوام سختی رول |
| دوام طولانی مدت، مقاومت در برابر اشعه ماوراء بنفش و مواد شیمیایی | بسته بندی افزودنی، پوشش یا نوع الیاف مانند شیشه یا پلی استر | بخش غوطه وری یا پوشش، که در آن مسیر فرآیند شامل یکی است |
| قوام دسته ای (ضریب تغییرات کششی) | یکنواختی حرارتی در سراسر وب | تعداد و کنترل مناطق گرمایش، ضخامت حلقه بسته و بازخورد کششی |
چرا مسیر دو محوره بیشترین خطر را دارد
شبکه دو محوری محصول حجمی در اکثر برنامههای جادهای است و در آنجا عدم تطابق مشخصات اغلب ظاهر میشود. خطی که در کلاس کششی پایینتر نشان داده میشود، یک پله را در کلاس با بازدهی یکسان نگه نمیدارد، زیرا نسبت کشش باید افزایش یابد و مرحله عرضی به گلوگاه تبدیل میشود. خریدارانی که قیمتها را در بازده ساعتی به تنهایی مقایسه میکنند، اعداد اندازهگیری شده در شرایط مختلف را با هم مقایسه میکنند.
 خط تولید دو طرفه ژئوگرید پلاستیکی ژئوگریدهای کششی دو محوره PP/PE را از طریق اکستروژن، پانچ و کشش متوالی طولی/عرضی، با یک اجاق فشرده و یک فیکسچر گیره که برای مشخصات متعدد طراحی شده است، تولید می کند. مشاهده محصول →
مسیرهای فیبر شیشه و پلی استر کاملاً خارج از این مشکل هستند. آنها از معماری متفاوتی استفاده میکنند - آغشته کردن یا بافتن تار به جای کشش متوالی - به همین دلیل است که تولیدکنندهای که آرماتور آسفالت را ارائه میکند معمولاً به جای ارتقاء به یک خط جداگانه نیاز دارد.
خریداران حسابی ظرفیت اشتباه می کنند
خروجی پلاک یک رقم بازاریابی است. خروجی موثر یک خروجی مهندسی است و شکاف بین آنها جایی است که ناامیدی راه اندازی می شود. یک قاب ساده به شما کمک می کند: تناژ سالانه برابر است با خروجی ساعتی موثر، ضرب در ساعات کار موثر، ضرب در بازده پاس اول.
خطی که با سرعت 350 کیلوگرم در ساعت، 6000 ساعت موثر در سال با 92 درصد بازده عبور اول کار میکند، تقریباً 1930 تن تولید میکند - اما تنها در صورتی که تعویض و ضایعات راهاندازی از قبل از این 6000 ساعت حذف شده باشند. در غیر این صورت، رقم واقعی می تواند 10-15٪ بدون یک خطای مکانیکی کاهش یابد.
- خروجی ساعتی موثر در کلاس کششی مورد نظر شما. اصرار داشته باشید که این رقم در برابر سخت ترین محصول در محدوده شما ذکر شده است، نه ساده ترین.
- ضایعات راه اندازی و تغییر. بپرسید چند متر قبل از اینکه وب به مشخصات بازگردد، بپرسید و چند بار تغییر درجه در برنامه برنامه ریزی شده شما اتفاق می افتد.
- فرض زمان کار تثبیت شده بپرسید که کدام دستههای زمان از کار افتادگی را شامل میشود - تغییرات قالب، تغییر فیلتر، تمیز کردن غلتک، تعمیر و نگهداری برنامهریزیشده - و کدام دستهها بیسر و صدا حذف میشوند.
- آب و برق در هر تن توان نصب شده به ازای هر کیلوگرم خروجی، تقاضای آب خنککننده و مصرف هوای فشرده همگی مستقیماً به هزینه واحد وارد میشوند و بین خطوط مشابه بهطور محسوسی تغییر میکنند.
هنگامی که این چهار عدد روی میز قرار می گیرند، نقل قول ها قابل مقایسه می شوند. قبل از آن، آنها توصیفی از ماشین های مختلف هستند که تحت مفروضات مختلف اندازه گیری می شوند.
جایی که ادعاهای کیفیت در سایت شکسته می شوند
دو حالت خرابی بیشتر اختلافات بین تولیدکنندگان ژئوگرید و مشتریانشان را تشکیل می دهند و هیچ کدام به طور واضح در گواهی نشان داده نمی شوند.
اولین مورد، مبادله بین استحکام کششی و ازدیاد طول است. استحکام کششی در گزارش آزمایش یک عدد واحد است، اما طراح به کشش در یک کرنش اعلام شده متکی است. نسبت کشش را در یک مرحله بیش از حد فشار دهید و در حالی که پاسخ کرنش و مقاومت در برابر آسیب نصب بدتر می شود، رقم استحکام بهبود می یابد. خطی که بتواند عدد را بزند به طور خودکار خطی نیست که بتواند با ازدیاد طول و بازده اتصال قابل قبول به عدد ضربه بزند.
مورد دوم یکنواختی حرارتی است. اختلاف دمای چند درجه ای بین لبه وب و مرکز کافی است تا پروفیل کششی را در عرض رول جابجا کند و ماه ها بعد به صورت مقادیر متناقض رول به رول ظاهر می شود که در بازرسی ورودی مشتری با شکست مواجه می شود. این دلیلی است که خریداران باید دادههای توزیع دمای اندازهگیری شده را در سراسر وب بخواهند، نه یک مقدار نقطه تنظیم. اصول پشت سر کنترل کیفیت در خط تولید ژئوگرید دو محوره ارزش بررسی قبل از هر آزمون پذیرش کارخانه را دارند، زیرا آنها تعریف می کنند که "سازگار" در معیارهای پذیرش به چه معناست.
قابلیت تست در همین مکالمه تعلق دارد. گیاهی که نمی تواند رفتار کششی و کشیدگی خود را در داخل اندازه گیری کند به گواهی ها و امید بستگی دارد. یک ایستگاه مستقل تست قدرت، کالیبره شده و در هر دسته ای به جای نمونه ها استفاده می شود، کیفیت را از ادعا به عددی تبدیل می کند که تیم فروش می تواند نقل قول کند.
 دستگاه تست مقاومت ژئوتکستایل سفارشی استحکام شکست و ازدیاد طول ژئوتکستایل ها، مواد ژئومتریال و مواد مرتبط را با استفاده از اصل CRE و ثبت منحنی کنترل شده توسط کامپیوتر برای تأیید مواد داخلی آزمایش می کند. مشاهده محصول →
یک چک لیست پیش از خرید که از تماس با تولید جان سالم به در می برد
- آزمایشی را بر روی گرید پلیمری خودتان، که توسط ترکیبکننده خودتان تهیه شده است، اجرا کنید، نه نمونهای که فروشنده انتخاب کرده است.
- کلاس کششی را که خط به طور مداوم در یک شیفت کامل نگه میدارد، تأیید کنید، نه بهترین رول منفرد نمایش.
- داده های یکنواختی دما را در سراسر عرض کامل وب با سرعت خط هدف درخواست کنید.
- زمانهای سرب پانچ دای و کشش غلتکی را بخواهید، زیرا این قسمتها هستند که یک خط را برای هفتهها متوقف میکنند.
- به صورت کتبی تأیید کنید که راه اندازی شامل چه مواردی می شود، چه کسانی شاهد آزمون پذیرش هستند و چه معیارهایی برای پذیرش وجود دارد.
- محدوده آموزش اپراتورها و کارکنان تعمیر و نگهداری را بررسی کنید، از جمله جلسات در محل به جای یک کتابچه راهنمای.
- از خطی که قبلاً ترکیب محصول مورد نظر شما را اجرا می کند، بازدید کنید و با افرادی که آن را اداره می کنند صحبت کنید.
ظرفیت تک محوری مستحق بررسی جداگانه است، زیرا کار خاکریزی و شیب نسبت به تقویت جاده، سازش کمتری را در هندسه دنده و رفتار خزش طولانی مدت تحمل می کند. تامینکنندهای با دو دهه در این دسته تجهیزات، سایت تولیدی 50000 متر مربع و مهندسین راهاندازی که هم نصب مکانیکی و هم الکتریکی را انجام میدهند، راحتتر از فروش ورودی کاتالوگ به این معیارها پایبند هستند - و آموزش دقیق اپراتور و تعمیر و نگهداری در محل در هنگام تحویل، تفاوت بین خطی است که در ماهها به خروجی امتیازی میرسد و خطی که هرگز کاملاً انجام نمیدهد.
 خط تولید ژئوگرید کششی تک محوری ژئوگرید پلاستیکی کششی یک طرفه با استحکام کششی قوی از طریق اکستروژن، پانچ، گرمایش و کشش کوره، به علاوه نصب و پشتیبانی آموزشی تولید می کند. مشاهده محصول →
سوالات متداول
آیا کاهش هزینه های زیرساخت بلافاصله سفارشات تجهیزات ژئوگرید را کاهش می دهد؟
خیر. در هر دو جهت تاخیر وجود دارد. پروژههایی که در حال ساخت هستند برای سالها به مصرف مواد ادامه میدهند و تصمیمات مربوط به ظرفیت بر اساس خط لوله چند ساله گرفته میشود تا یک سه ماهه. آنچه ابتدا تغییر می کند ترکیب نمرات سفارش شده است، نه کل.
آیا یک خط می تواند ژئوگرید تک محوری و دو محوره تولید کند؟
عملا نه. تولید تک محوری فقط در یک جهت کشیده می شود، در حالی که تولید دو محوره یک مرحله کشش عرضی با کنترل گرمایش و کشش خود را اضافه می کند. مقاومسازی یکی در دیگری معمولاً گرانتر و پایدارتر از خرید معماری مناسب است.
از سفارش تا تولید پایدار چقدر طول می کشد؟
تولید، حمل و نقل، نصب، راه اندازی و یک دوره تثبیت، همه به ترتیب قرار دارند و دو مورد آخر معمولا دست کم گرفته می شوند. سوال واقع بینانه این نیست که یک خط با چه سرعتی می تواند تحویل داده شود، بلکه این است که چقدر سریع به خروجی ثابت در سخت ترین محصول شما می رسد - و این تا حد زیادی به این بستگی دارد که آموزش اپراتور و تست پذیرش در مرحله قرارداد چقدر خوب انجام شده است.
کدام یک از جزئیات مشخصات واحد بیشتر بر قیمت دستگاه تأثیر می گذارد؟
کلاس کششی خط باید در یک کرنش مشخص شده نگه دارد. طول فر، تعداد مراحل کشش، مشخصات غلتک و معماری کنترل را هدایت میکند - و این الزامی است که اغلب در تحقیقات اولیه مبهم باقی میماند، به همین دلیل است که نقلقولهای اولیه میتوانند با حاشیههای زیادی برای دستگاه مشابهی متفاوت باشند.