
هنگامی که مشخصات فنی تجهیزات تولید ژئوگرید را مقایسه می کنید، سطح اتوماسیون اغلب به صورت یک خط در پایین صفحه داده ذکر می شود. با این حال، در عمل، بیش از هر پارامتر مکانیکی واحدی تعیین میکند که کارخانه شما چگونه کار میکند، با چه سرعتی میتوانید به تغییرات مواد پاسخ دهید، و هزینه واقعی عملیاتی هر تن شما در طول پنج سال چقدر خواهد بود.
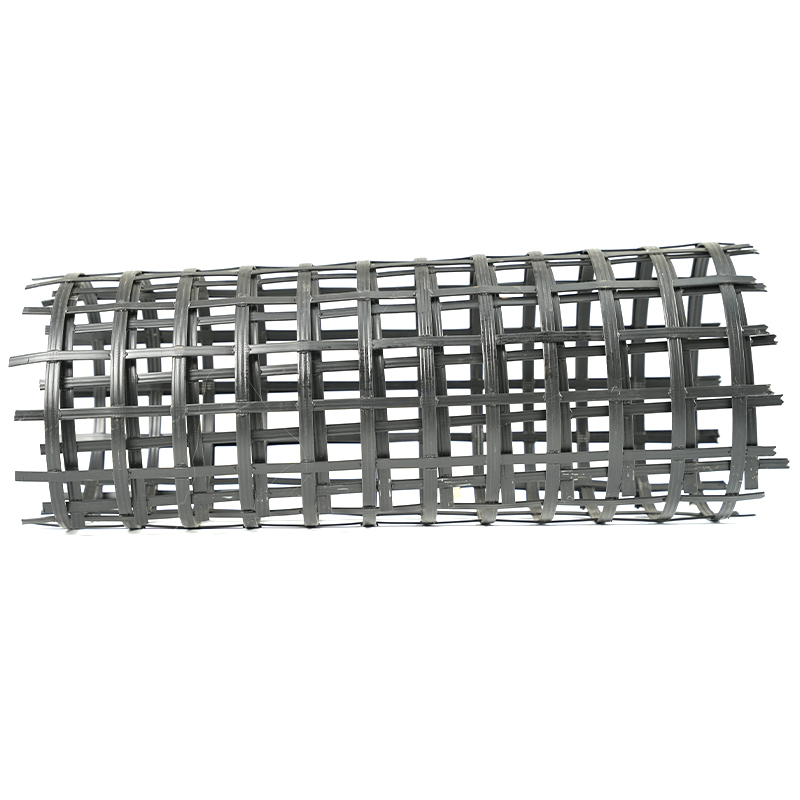
سطح اتوماسیون در تجهیزات مدرن تولید ژئوگرید را می توان به چهار لایه عملی تقسیم کرد: معماری هسته کنترل و درایو، ثبات فرآیند و تنظیم حلقه بسته، ادغام داده ها برای ردیابی با کیفیت، و رابط اپراتور برای کارایی روزانه. هر لایه به طور مستقیم بر کیفیت خروجی محصولات مانند  خط تولید دو طرفه ژئوگرید با PLC و کنترل سروو درایو این خط یک هسته کنترلی مبتنی بر PLC و درایوهای سروو را برای کنترل دقیق سرعت و موقعیت تغذیه، گرمایش، کشش، سرمایش و سیم پیچی ادغام می کند و پایه اتوماسیون را برای پایداری فرآیند چند لایه تشکیل می دهد. مشاهده محصول → و
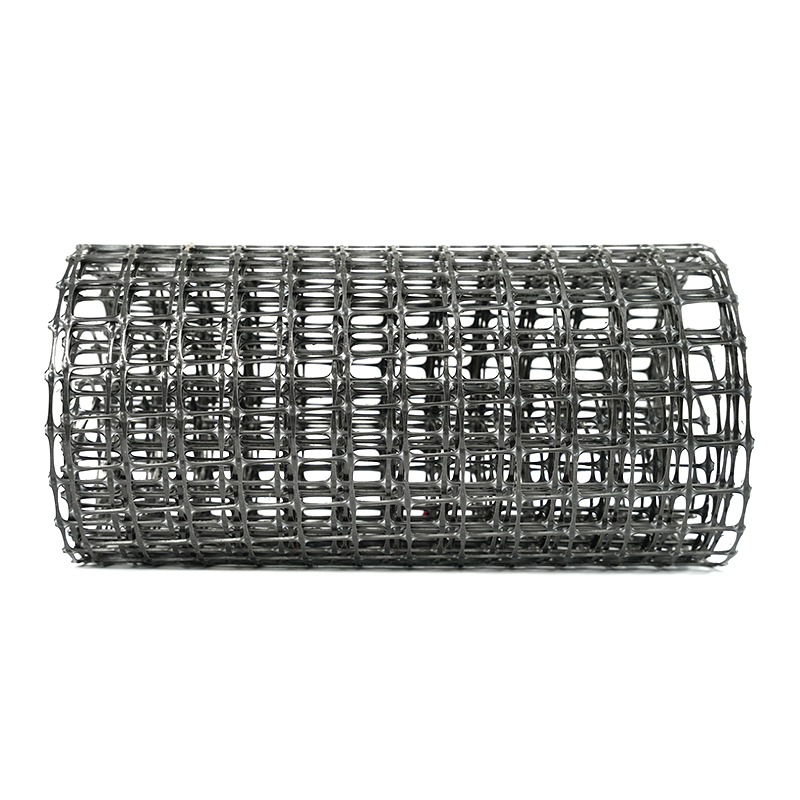
 خط تولید ژئوگرید کششی تک محوری با کنترل خودکار مانند همتای دو طرفه، این خط از معماری PLC و سروو درایو برای کنترل عملیات کشش متوالی استفاده می کند و از کنترل دقیق سرعت و تنش برای خروجی ژئوگرید تک محوری با کیفیت بالا اطمینان حاصل می کند. مشاهده محصول → .
1. کنترل هسته و معماری درایو - بنیاد اتوماسیون
کنترل کننده مرکزی بر هر اقدام متوالی در خط نظارت می کند: تغذیه، گرمایش، کشش، خنک کننده و سیم پیچ. در تجهیزات ژئوگرید مدرن، کنترل مبتنی بر PLC با درایوهای سروو خط پایه صنعت است. یک کنترلکننده منطقی قابل برنامهریزی (PLC) بازخورد سنسور را پردازش میکند و فرمانهایی را برای موتورهای سروو صادر میکند که غلتکها، گیرهها و مکانیسمهای عبور را با کنترل دقیق سرعت و موقعیت هدایت میکنند.
قابلیت اطمینان پلت فرم PLC برای در دسترس بودن قطعات یدکی و پشتیبانی طولانی مدت اهمیت دارد. مارکهای استاندارد صنعتی تضمین میکنند که در صورت خرابی یک ماژول، میتوانید جایگزینی را بدون مهندسی مجدد کل کابینت کنترل تهیه کنید. درایوهای سرو، برخلاف مبدلهای فرکانس با موتورهای القایی، کنترل گشتاور بهتری را در سرعتهای پایین و پاسخ سریعتری به تغییرات بار ارائه میکنند، که در مرحله کشش، که در آن حتی انحراف سرعت 1 درصد میتواند طول محصول را تغییر دهد، حیاتی است.
در سخت افزار درایو به دنبال چه چیزی باشید
یک خط مجهز به درایوهای سروو که بر روی یک شبکه ارتباطی دیجیتالی مانند EtherCAT یا Profinet کار میکنند، زمانهای چرخهای کمتر از 1 میلیثانیه بین خواندن حسگر و فرمان محرک را خواهند داشت. این سطح از پاسخگویی مستقیماً به عرض و ضخامت دیافراگم یکنواخت در کل ورق ترجمه می شود.
2. ثبات فرآیند و تنظیم حلقه بسته
سطح اتوماسیون به این نیست که یک پنل چند صفحه دارد، بلکه به این بستگی دارد که چند متغیر فرآیند به طور خودکار بدون دخالت اپراتور حفظ می شود. در کشش ژئوگرید، متغیرهای کلیدی دما در سراسر ناحیه گرمایش، نسبت کشش و سرعت کشش هستند.
کنترل حلقه بسته به این معنی است که هر ناحیه از بخاری مادون قرمز یا هوای گرم ترموکوپل مخصوص به خود را دارد که به یک کنترل کننده PID در داخل PLC تغذیه می کند. اگر نرخ تغذیه مواد تغییر کند یا دمای محیط کاهش یابد، کنترل کننده قدرت گرمایش را در زمان واقعی تنظیم می کند تا پلیمر را در پنجره شکل دهی بهینه خود نگه دارد - معمولاً 2± درجه سانتی گراد برای پلی پروپیلن و 3± درجه سانتی گراد برای پلی اتیلن.
به طور مشابه، نسبت کشش باید توسط یک حلقه نیرو یا موقعیت حفظ شود. مکانیزم کشش کرنش ثابت با استفاده از غلتکهای سروو رانده با بازخورد رمزگذار میتواند نسبت کشش را در ± 0.5% نگه دارد که تفاوت بین ژئوگریدی است که الزامات کششی ASTM D6637 را برآورده میکند و ژئوگریدی که در کنترل کیفیت ناموفق است.
| پارامتر فرآیند | خط دستی / نیمه خودکار | خط مدرن تمام اتوماتیک |
|---|---|---|
| تحمل دمای منطقه گرمایش | ± 5 درجه سانتی گراد | ± 2 درجه سانتی گراد |
| دقت نسبت کشش طولی | 1.5% ± | ± 0.5٪ |
| تاخیر همگام سازی کشش عرضی | 0.3-0.5 ثانیه | < 0.05 ثانیه |
| نوسان تنش وب (در طول سیم پیچ) | ± 10 درصد | ± 3٪ |
نتیجه عملی این است که یک خط کاملاً خودکار میتواند ساعتها در استحکام کششی مورد نظر با کمتر از 2 درصد تغییر بین رولها کار کند، در حالی که خطی با کنترل حلقه باز ممکن است به تنظیمات مکرر نیاز داشته باشد و ضایعات بیشتری در طول تغییر یا انتقال درجه مواد ایجاد کند.
3. یکپارچه سازی داده ها و قابلیت ردیابی کیفیت
تجهیزات مدرن تولید ژئوگرید به طور فزایندهای شامل یک سیستم جمعآوری دادهها میشود که هر دسته را ثبت میکند: مشخصات دمای مذاب، منحنیهای نیروی کشش، سرعت خط و وزن نهایی رول. این داده ها را می توان به MES (سیستم اجرای تولید) در سطح کارخانه صادر کرد یا به سادگی برای ردیابی به صورت محلی ذخیره کرد.
برای تولیدکنندهای که ژئوگریدها را برای پروژههای زیرساختی که گواهینامهها باید همراه با هر محموله باشد، تامین میکند، توانایی تولید یک گزارش تولید شده توسط ماشین برای هر رول بیش از یک راحتی است - این یک الزام انطباق است. سطح اتوماسیون در اینجا با تعداد نقاط داده ای که به طور خودکار ثبت می شوند در مقابل وارد شده به صورت دستی اندازه گیری می شود. سیستمی که هر 5 ثانیه از تولید را با مقادیر فرآیند تعیین شده برچسب گذاری می کند، دانه بندی مورد نیاز برای تجزیه و تحلیل علت ریشه ای را در زمانی که یک دسته از مشخصات منحرف می شود، فراهم می کند.
نقاط داده مشترک که توسط خطوط خودکار ردیابی می شوند
- سرعت غلتک (m/min) و طول تجمعی
- دمای منطقه گرمایش (منطقه 1 تا منطقه 6 یا بیشتر)
- نسبت کشش در جهت ماشین (MD) و جهت عرضی (TD)
- دمای آب خنک کننده و سرعت جریان
- وزن رول نهایی و کشش سیم پیچ
هنگامی که داده ها با داشبورد اپراتور ادغام می شوند، دید به OEE بلادرنگ (اثربخشی کلی تجهیزات) گسترش می یابد. این به مدیران کارخانه اجازه می دهد تا به جای کشف آنها در پایان یک شیفت، سریعاً کندی ها یا ردها را شناسایی کنند.
4. رابط اپراتور و سهولت استفاده
یکی از جنبه های اتوماسیون که اغلب دست کم گرفته می شود این است که چقدر این رابط خطای انسانی را کاهش می دهد. یک HMI (رابط انسان و ماشین) با طراحی خوب باید وضعیت تولید را در یک نگاه نشان دهد: سبز برای عملکرد عادی، زرد برای هشدار نزدیک به حد کنترل، و قرمز برای انحراف که نیاز به اقدام دارد.
مدیریت دستور غذا یک مثال عملی است. در یک خط مدرن، اپراتور می تواند دستور العمل ذخیره شده برای یک محصول خاص را بارگیری کند - مثلاً ژئوگرید دو طرفه 50 کیلونیوتن بر متر - و PLC به طور خودکار تمام دمای منطقه، سرعت کشش و پارامترهای سیم پیچ را تنظیم می کند. این خطر اشتباهات ورود دستی را از بین می برد و زمان تغییر را از 45 دقیقه به کمتر از 10 دقیقه کاهش می دهد.
یادآوری های تعمیر و نگهداری لایه دیگری است. سیستم کنترل می تواند ساعات کار بلبرینگ ها، گیربکس ها و صفحه نمایش ها را ردیابی کند و زنگ هشدار نگهداری پیشگیرانه را بر اساس استفاده واقعی به جای فواصل تقویم نمایش دهد.
برای تجهیزاتی مانند  دستگاه سنگ شکن پلاستیکی سنگین با برش پیشرفته Z این سنگ شکن با دارا بودن روتور برش Z، شاسی قابل باز شدن و ساختار ناهموار، زمان خرابی و نگهداری را به حداقل می رساند. همراه با تشخیص خودکار، زمان خط را در برنامه های بازیابی مواد افزایش می دهد. مشاهده محصول → که در بازیابی مواد استفاده می شود، یک رابط صفحه لمسی ساده با عیب یابی به اپراتور غرفه کمک می کند تا گیرهای کوچک را بدون تماس با برق برطرف کند، که به طور مستقیم زمان کار را بهبود می بخشد.
مقایسه تقاضاهای عملیاتی نیمه خودکار و تمام خودکار
- خط نیمه خودکار: اپراتور به صورت دستی قدرت بانک بخاری را تنظیم می کند، شکاف غلتکی کششی را از طریق چرخ دستی تنظیم می کند، و سیاهههای مربوط به تولید را روی کاغذ ثبت می کند.
- خط تمام اتوماتیک: اپراتور دستور العمل را بارگیری می کند، وضعیت را روی صفحه نظارت می کند و هشدارها را تأیید می کند. PLC تمام تنظیمات را در حین اجرای عادی انجام می دهد.
سوالات متداول
آیا اتوماسیون بالاتر همیشه به معنای هزینه بالاتر است؟
مخارج سرمایه اولیه بالاتر است، اما هزینه کل مالکیت در طول پنج سال اغلب به دلیل کاهش ضایعات، خرابی کمتر و هزینه کمتر نیروی کار در هر تن کمتر است. برای یک خط سه شیفت، دوره بازپرداخت برای ارتقاء اتوماسیون کامل معمولاً بین 12 تا 18 ماه است.
آیا یک خط نیمه خودکار موجود می تواند با اتوماسیون بالاتر مجهز شود؟
بله بسته به شرایط مکانیکی به روز رسانی PLC جدید، درایوهای سروو و HMI ها رایج است. قطعات مکانیکی - مانند غلتک های زنجیردار - ممکن است برای دستیابی به دقت مورد نیاز برای کنترل حلقه بسته به به روز رسانی نیاز داشته باشند.
چه سطح اتوماسیونی برای یک تولید کننده استارت آپ جدید کافی است؟
یک خط کنترل شده با PLC با حداقل دو محور سروو محور (یکی برای تغذیه، یکی برای سیم پیچی) و کنترل دمای PID یک نقطه شروع عملی است. اتوماسیون کامل با ثبت داده ها را می توان با افزایش حجم تولید و نیازهای کیفی به مرحله اجرا گذاشت.
غذای آماده: مطابقت سطح اتوماسیون با اهداف تولید شما
سطح اتوماسیون تجهیزات تولید ژئوگرید یک مشخصات ثابت نیست - این ابزاری است که باید با ترکیب محصول، سطح مهارت نیروی کار و انتظارات کیفیت بازار مطابقت داشته باشد. برای ژئوگریدهای کالایی با مشخصات استاندارد، یک خط نیمه خودکار با کنترل PLC قابل اعتماد و درایوهای سروو ممکن است کافی باشد. برای محصولات تخصصی که در آن استحکام کششی و تحمل ازدیاد طول محدود است، اتوماسیون کامل با تنظیم حلقه بسته و قابلیت ردیابی داده ها ضروری است.
هنگام ارزیابی تجهیزات از تامین کنندگان، اطلاعات واقعی تولید را از خطوط آنها بخواهید - نه فقط لیستی از قطعات. به این نکته توجه کنید که چند متغیر فرآیند به طور خودکار کنترل می شوند، سیستم چگونه تغییرات درجه مواد را مدیریت می کند و چه نوع گزارشی در دسترس است. این جزئیات در مورد سطح اتوماسیون واقعی بسیار بیشتر از بروشور به شما می گوید.
برای بینش بیشتر در مورد حفظ کیفیت ثابت در خطوط خودکار، می توانید مقاله ما را بخوانید کیفیت و ثبات در تولید ژئوگرید .