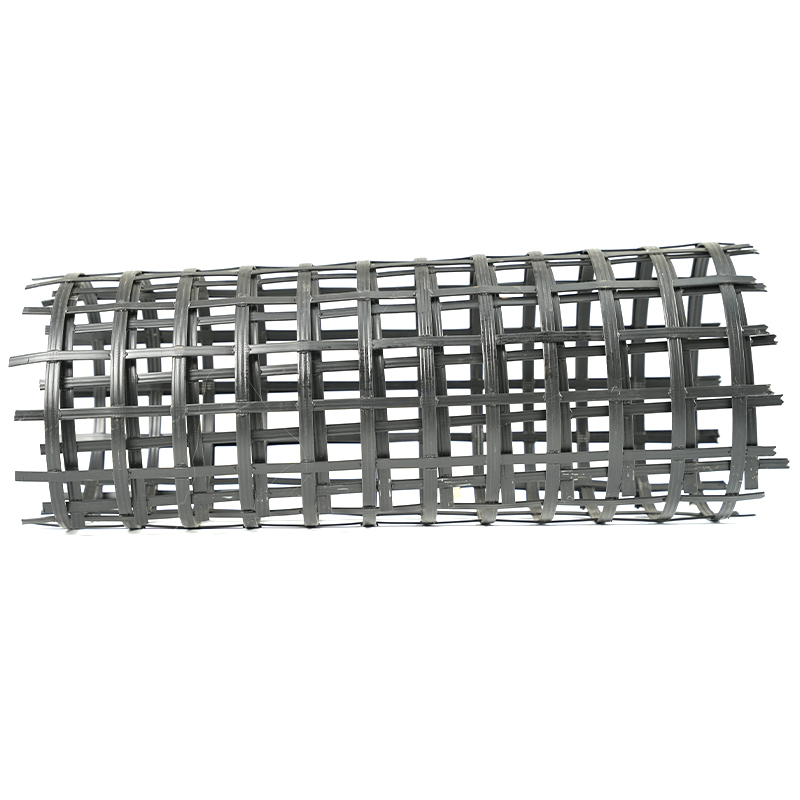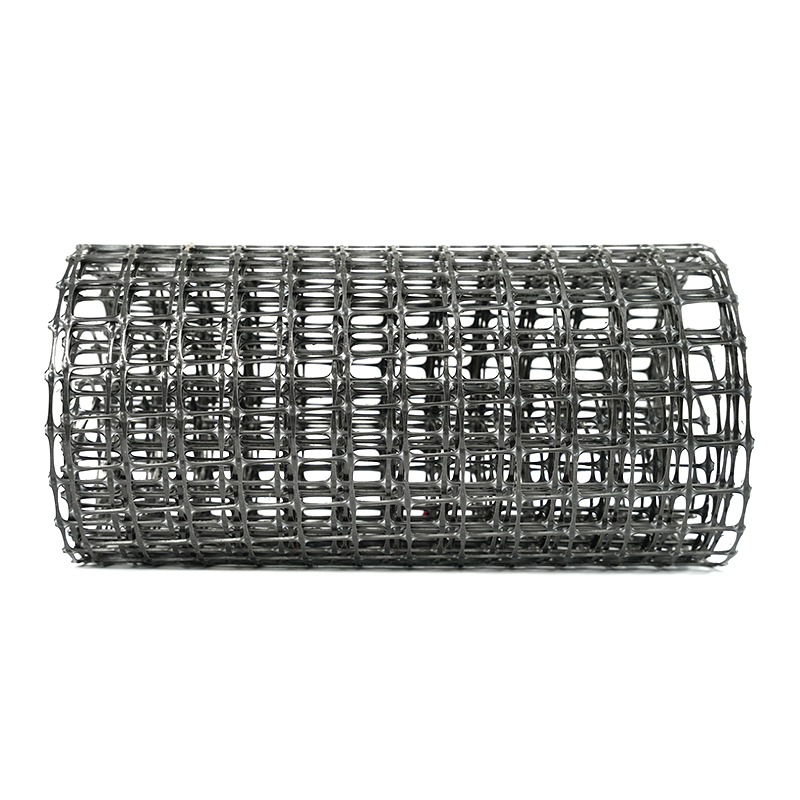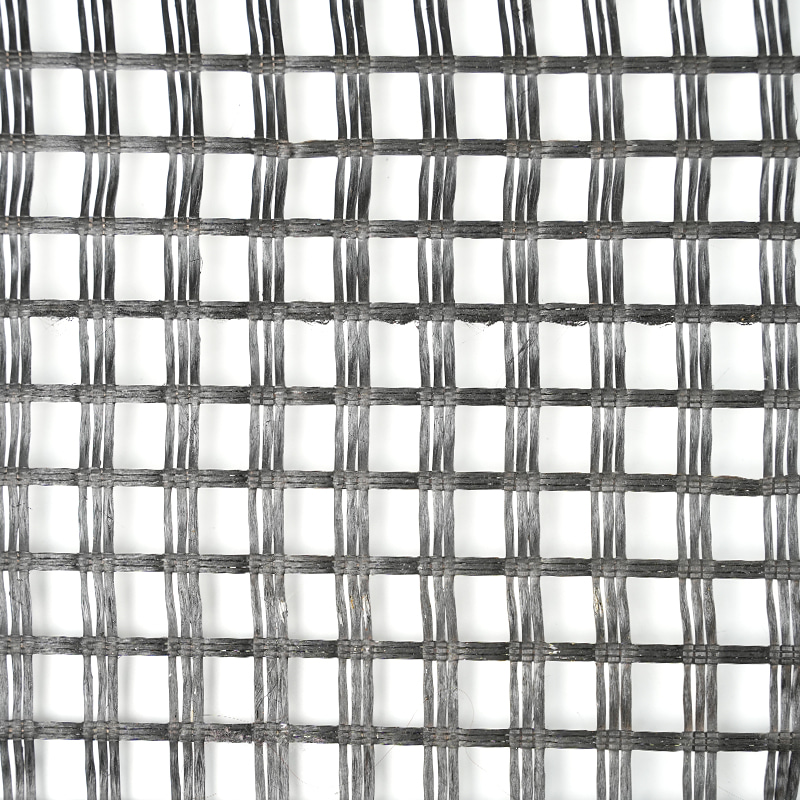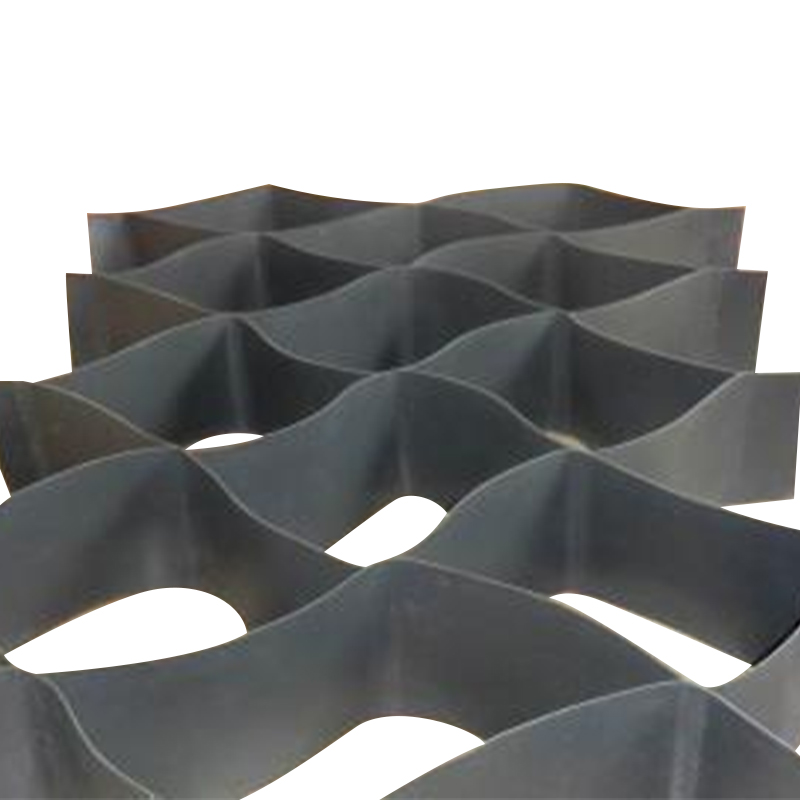

یک رول ژئوگرید باعث میشود که خط صاف و یکنواخت به نظر برسد، اما گزارش کششی نشان میدهد که استحکام از ۸۴ کیلونیوتن بر متر در لبهها به ۶۶ کیلونیوتن بر متر در مرکز، با اشکال دیافراگم در عرض انحراف کاهش یافته است. این کشش ناهموار در تولید ژئوگرید است - نقصی که در پشت یک شبکه معمولی پنهان می شود و بی سر و صدا همه چیزهایی را که با آن ساخته شده است ضعیف می کند.
در بیش از دو دهه ساخت و راه اندازی خطوط ژئوگرید، یک قانون عملی برقرار است: کشش ناهموار تقریباً هرگز یک شکست چشمگیر نیست. این یک عدم تعادل تدریجی در بین چهار متغیر قابل کنترل است - یکنواختی حرارتی در سراسر وب، توزیع کشش و تراز غلتکی، نسبت کشش و تطابق سرعت، و سازگاری مواد خام. به این ترتیب عیبیابی کنید، قبل از تغییر هر چیزی اندازهگیری کنید، و اجازه دهید گزارش تست کشش - نه صدای خط - به شما بگوید چه زمانی مشکل واقعاً حل شده است.
مرحله 1: یکنواختی حرارتی در عرض وب را بررسی کنید
پلی پروپیلن و پلی اتیلن مستقیماً به دما پاسخ می دهند. اختلاف 3 تا 5 درجه سانتی گراد در عرض تار باعث تغییر جهت گیری زنجیره های پلیمری می شود، بنابراین ورق در لبه ها متفاوت از مرکز کشیده می شود. عدم تعادل حرارتی شایع ترین علت شکایات کششی ناهموار در خطوط تک محوری و دو محوری است.
مشخصات گرمایش را با یک پیرومتر سطح کالیبره شده در پنج نقطه در سراسر وب - هر دو لبه، هر دو نقطه چهارم، و مرکز - نه فقط خواندن HMI بررسی کنید. سپس توزیع هوا را بررسی کنید: فیلترهای مسدود شده، نازل های مسدود شده، یا یک پتوی عایق آسیب دیده، رگه های سردی را ایجاد می کند که از پنل کنترل قابل مشاهده نیست. همچنین از دست دادن حرارت لبه نامتقارن را بررسی کنید. بسیاری از خطوط در یک لبه به دلیل فرسوده بودن درزگیر یا درب دسترسی باز به طور مداوم سردتر می شوند.
اگر پروفیل صاف است و کشش هنوز ناهموار است، به مکانیک بروید. راهنمای ما به گرمایش و اکستروژن یکنواخت در طول کشش طولی بخاری و اکسترودر را با جزئیات بیشتری بررسی می کند.
مرحله 2: تعادل کشش و تراز غلتکی را تأیید کنید
با صاف بودن پروفیل دما، مشکوک بعدی شیب تنش هستند. یک غلتک که به اندازه 0.5 میلیمتر ناهماهنگ است، یک یاتاقان فرسوده در یک طرف، یا اختلاف فشار نیش بین دو انتهای یک غلتک، اختلاف تنش قابل اندازهگیری را در سراسر وب ایجاد میکند - و فرآیند کشش آن را تقویت میکند.
| ایست بازرسی | هدف | روش تایید |
|---|---|---|
| تنش را در هر انتها باز کنید | در ± 3٪ از میانگین | تنش سنج دستی در تمام انتها |
| فشار نیپ، سمت چپ در مقابل سمت راست | در عرض 5٪ | فشار سنج در هر دو طرف هر نیپ |
| موازی سازی غلتکی | ≤ 0.2 میلی متر بیش از 1 متر طول غلتک | سطح دقیق یا ابزار تراز لیزری |
| سایش زنجیره گیره و یاتاقان | بدون کشیدگی گام قابل مشاهده | اندازه گیری کولیس بیش از 10 زمین زنجیره ای متوالی |
این بررسی ها را در یک برنامه منظم - حداقل ماهانه برای تولید مداوم - اجرا کنید و نتایج را ثبت کنید. مشکلات تنش و هم ترازی به ندرت به طور ناگهانی ظاهر می شوند. آنها جمع می شوند تا زمانی که گزارش کششی یک الگو را نشان دهد.
مرحله 3: بررسی نسبت Draw و تطابق سرعت
در یک خط تک محوری، نسبت کشش طولی برابر است با سرعت برخاستن تقسیم بر سرعت تغذیه. نسبت 5.5:1 به این معنی است که غلطک های سریع 5.5 برابر سریعتر از رول های تغذیه کار می کنند. در یک خط دو محوره، سرعت زنجیره عرضی باید با خروجی مقطع طولی مطابقت داشته باشد. وقتی این سرعت ها از هم دور می شوند، ورق یا بیش از حد کشیده می شود یا شل می شود و دیافراگم های نامنظم و استحکام متناقض ایجاد می کند.
خوانش سرعت واقعی HMI را در مقایسه با نقاط تنظیم به جای اعتماد به مقادیر نقطه تنظیم بررسی کنید. انکودرهای درایو جابجا می شوند و اختلاف سرعت 1 تا 2 درصدی بین ایستگاه های کششی مجاور، نسبت مؤثر را بیش از انتظار اکثر اپراتورها تغییر می دهد. برای خطوط دو محوری، تعامل بین کشش طولی و عرضی سزاوار بررسی خاص خود است - تحلیل ما از یکنواختی و دقت کشش طولی و عرضی حالت های رایج شکست را پوشش می دهد.
| پارامتر | تحمل | آستانه اقدام |
|---|---|---|
| انحراف نسبت را از نقطه تنظیم رسم کنید | در عرض 1٪ | رمزگذار درایو را دوباره کالیبره کنید |
| تفاوت سرعت بین ایستگاه های مجاور | در عرض 2٪ | گیربکس، کوپلینگ و زنجیر محرک را بررسی کنید |
| عدم تطابق خروجی عرضی در مقابل طولی | در 1.5٪ | نقطه تنظیم سرعت زنجیره را دوباره محاسبه کنید |
نمودار یک تصحیح معمولی را نشان میدهد: مقادیر کششی که بین 65 تا 78 کیلونیوتن بر متر پراکنده شدهاند، پس از رفع عدم تطابق سرعت، به 82 تا 84 کیلونیوتن بر متر رسیدند.
در خطوط قدیمیتر یا بازسازیشده، تحمل مکانیکی ایستگاههای کششی ممکن است بسیار شل باشد، مهم نیست که چقدر آنها را تنظیم کنید. خطی که برای این فرآیند ساخته شده است، مانند خط تولید ژئوگرید کششی تک محوری، بخشهای درایو و کششی را از طراحی به بعد منطبق میکند.
 خط تولید ژئوگرید کششی تک محوری با مقاطع کششی همسان این خط تولید ایستگاه های درایو و کشش را از طراحی به بعد ادغام می کند و به کاهش ناهمواری در خطوط قدیمی یا بازسازی شده کمک می کند. زمانی که تلورانس مکانیکی کیفیت ورق را محدود می کند مهم است. مشاهده محصول →
مرحله 4: تنوع مواد خام و خوراک را حذف کنید
برانکارد آنچه را که اکسترودر ارائه می دهد تقویت می کند. اگر شاخص جریان مذاب بین دستههای رزین متفاوت باشد، اگر دوباره آسیاب سهم بزرگی از خوراک را تشکیل دهد، یا اگر رطوبت به طور مداوم حذف نشود، ضخامت موضعی و مقاومت مذاب تغییر میکند - و کشش آن تغییرات کوچک را به ناهمواریهای قابل مشاهده تبدیل میکند.
- نسبت regrind را ثابت نگه دارید و غربال کنید. 20 تا 30 درصد سقف عملیاتی رایج است.
- مواد هیگروسکوپیک را به طور مداوم خشک کنید. تغییرات سنبله های رطوبت رفتار غیرقابل پیش بینی را نشان می دهد.
- MFI رزین ورودی را در هر دسته آزمایش کنید و زمانی که اسپرد MFI از مشخصات شما فراتر رفت، لات ها را جدا کنید.
- سرعت پیچ اکسترودر و دمای ذوب را تماشا کنید. خروجی ضربان دار نوارهای ضخیم دوره ای ایجاد می کند که کشش آن را بزرگ می کند.
مسائل مربوط به مواد خام اغلب به عنوان مشکلات ماشینی جلوه می کنند زیرا با علائم مشابه ظاهر می شوند. به همین دلیل است که قبل از شروع به تعویض غلتک ها یا تغییر سرعت، بررسی مواد به ترتیب انجام می شود.
توالی عیب یابی آزمایش شده در میدان
در سراسر تأسیسات، علل کششی ناهموار ریشه تقریباً مطابق شکل زیر توزیع می شوند. از آن برای اولویت بندی تحقیقات خود استفاده کنید، نه برای نادیده گرفتن اندازه گیری ها.
- یکنواختی حرارتی - 45٪
- کشش و تراز - 25٪
- نسبت کشش و سرعت - 20٪
- خوراک مواد خام - 10٪
سپس دنباله را به این ترتیب اجرا کنید و هر بار یک متغیر را تغییر دهید:
- سرعت های واقعی، نسبت ها و دماها را از HMI ثبت کنید. با آخرین تنظیم فرآیند شناخته شده خوب مقایسه کنید.
- دمای وب را در پنج موقعیت در عرض در ورودی کشش اندازه گیری کنید. هر شیب بالای 3 درجه سانتیگراد را بررسی کنید.
- فشار نیپ و تراز کردن غلتک را در غلتک های پیش کشش و کشش بررسی کنید.
- اندازه گیری کشش انتهایی فردی در پایه چرخ یا باز کردن. هر انتهایی را بیش از 5% بالاتر از همسایگان خود پرچم گذاری کنید.
- یک نمونه با عرض کامل بگیرید و ابعاد استحکام کششی، ازدیاد طول و دیافراگم را در پنج موقعیت آزمایش کنید.
- فقط یک متغیر را تغییر دهید - هرگز دما و نسبت را با هم - سپس قبل از تنظیم بعدی دوباره تست کنید.
- نتایج را با ده رول قبلی مقایسه کنید تا به جای عمل کردن روی یک نمونه بد، جابجایی تدریجی را تشخیص دهید.
رفع مشکل را با دادههای کششی واقعی تأیید کنید
کشش ناهموار فقط زمانی برطرف می شود که در گزارش گفته شود. یک قانون پذیرش عملی برای ژئوگرید، تغییر استحکام کششی در ± 10٪ از میانگین در پنج موقعیت آزمایش در عرض، با ازدیاد طول در هنگام شکست در داخل همان نوار است. مشخصات تقویت کننده با کارایی بالا اغلب ± 5٪ است.
| پارامتر | حد پذیرش | طرح بندی تست |
|---|---|---|
| تغییر استحکام کششی در عرض | در ± 10٪ از میانگین | 5 موقعیت: لبه ها، نقاط چهارم، مرکز |
| ازدیاد طول در تغییرات شکست | در ± 10٪ از میانگین | همان 5 موقعیت |
| انحراف مورب دیافراگم | در 3٪ از هدف | 10 دیافراگم در سراسر رول نمونه برداری شد |
| تنوع ضخامت | در عرض 5٪ of average | میکرومتر در 5 موقعیت |
این باعث می شود که تستر کشش به یک ابزار تولیدی تبدیل شود، نه یک تفکر بعدی آزمایشگاهی. یک دستگاه استحکام ژئوتکستایل اختصاصی با نتایج چند نقطهای ثبتشده، دادههایی را برای تأیید تعمیرات، مقایسه شیفتها و کیفیت دستهای برای مشتریان در اختیار شما قرار میدهد.
 دستگاه استحکام ژئوتکستایل با ضبط چند نقطه و کنترل کامپیوتری این تست کشش نتایج چند نقطهای و منحنیهای پویا را ثبت میکند و آن را به یک ابزار تولید عملی برای تأیید تعمیرات و مستندسازی کیفیت دستهای تبدیل میکند. سنسور با دقت بالا از اندازه گیری ثابت پشتیبانی می کند. مشاهده محصول →
هندسه دیافراگم را نیز دنبال کنید: طول مورب نمونه ای از دیافراگم ها را در سراسر رول اندازه گیری کنید. اگر مورب ها بیش از چند درصد از هدف منحرف شوند، کشش ناهموار باقی می ماند حتی اگر اعداد قدرت عبور کنند.
پیشگیری: عادات طراحی و نگهداری خطوط
پیشگیری بهتر از عیب یابی است. خطوط با کنترل دمای PID چند ناحیهای، تنظیم فشار نیپ مستقل در هر انتهای غلتک، غلتکهای زمینی دقیق و درایوهای هماهنگ به ندرت در وهله اول کشش ناهمواری ایجاد میکنند. این ویژگی ها تفاوت بین خطی است که نیاز به نگهداری مداوم از کودک دارد و خطی که رول پشت سر هم مشخصات خود را نگه می دارد.
عادات تعمیر و نگهداری به همان اندازه اهمیت دارند: بررسی های ماهانه تراز، سنسورهای درجه حرارت کالیبره شده حداقل دو بار در سال، و توجه فوری به نویز یاتاقان یا رانش سنج نیپ. غلتک ها، زنجیرها و گیره هایی که تار را از ناحیه کشش عبور می دهند قلب مکانیکی خط هستند.
هنگامی که بخش های کششی به عنوان یک سیستم یکپارچه مهندسی می شوند، مشکلاتی مانند کشش ناهموار قبل از تولید اولین رول طراحی می شوند. خط تولید ژئوگرید دو طرفه از ماشین آلات Jiangsu Saide یک مثال است - بخش های گرمایش، کشش و محرک در طول طراحی به جای وصله با هم در کف تولید مطابقت دارند.
 خط تولید ژئوگرید دو طرفه با گرمایش و کشش یکپارچه این خط بخش های گرمایش، کشش و محرک را به عنوان یک سیستم یکپارچه مطابقت می دهد و مشکلات کشش ناهموار را قبل از تولید کاهش می دهد. طراحی آن شامل یک کوره کششی عرضی و وسایل مخصوص است. مشاهده محصول →
سوالات متداول
وقتی کشش ژئوگرید ناهموار می شود اولین چیزی که باید بررسی شود چیست؟
به جای اعتماد به نقطه تنظیم بخاری، مشخصات دما را در سراسر وب در ورودی کششی اندازه گیری کنید. گرادیان دمای بالای 3 تا 5 درجه سانتی گراد در عرض، شایع ترین علت اصلی است و باید قبل از لمس نسبت های کشش یا سرعت از بین برود.
تغییر مقاومت کششی در عرض چقدر قابل قبول است؟
برای اکثر مشخصات ژئوگرید، ± 10٪ از میانگین استحکام کششی در پنج موقعیت آزمایشی یک محدودیت عملی است. پروژه های تقویتی با کارایی بالا اغلب به 5±% نیاز دارند.
آیا ابتدا باید دما را تنظیم کنم یا نسبت ترسیم را؟
ابتدا دما رفتار کشش پلیمر بسیار حساس به دما است، بنابراین یک رگه سرد 3 درجه سانتی گراد، کشش موضعی را بیش از یک تنظیم نسبت کوچک تغییر می دهد. تغییر نسبت در حالی که عدم تعادل حرارتی وجود دارد معمولاً علت واقعی را پنهان می کند.
چرا لبه های ژئوگرید من همیشه نازک تر از مرکز است؟
نازک شدن لبه معمولاً به خنک شدن سریعتر یا کشش موضعی بیشتر در لبه ها در طول کشش طولی اشاره دارد، که گاهی اوقات با نسبت کشش بسیار تهاجمی برای دمای واقعی لبه ترکیب می شود. خروجی گرمکن لبه، هوای خنک کننده لبه و فشار لبه را بررسی کنید.
آیا کشش ناهموار می تواند بر عملکرد بلند مدت ژئوگرید در میدان تأثیر بگذارد؟
بله. مناطق تحت کشش، جهت گیری مولکولی پایین تر و مقاومت خزش ضعیف تر را تحت بارهای پایدار حفظ می کنند. مناطق بیش از حد کشیده شده شکننده می شوند و در حین جابجایی به راحتی آسیب می بینند. هندسه دیافراگم نامنظم همچنین باعث می شود که اتصال خاک و همپوشانی کمتر قابل پیش بینی باشد.
خط آخر: اندازه گیری، تنظیم، تأیید
کشش ناهموار در تولید ژئوگرید زمانی قابل حل است که حدس ها را با اندازه گیری ها جایگزین کنید. مشخصات حرارتی، تعادل کشش، نسبت کشش و تطابق سرعت، و قوام مواد خام تقریباً هر موردی را که ملاقات می کنید پوشش می دهد. یک روال تأیید بسازید، سوابق را نگه دارید و اپراتورها را آموزش دهید تا گزارش کشش را به همان دقتی که نمایش خط را می خوانند بخوانند.