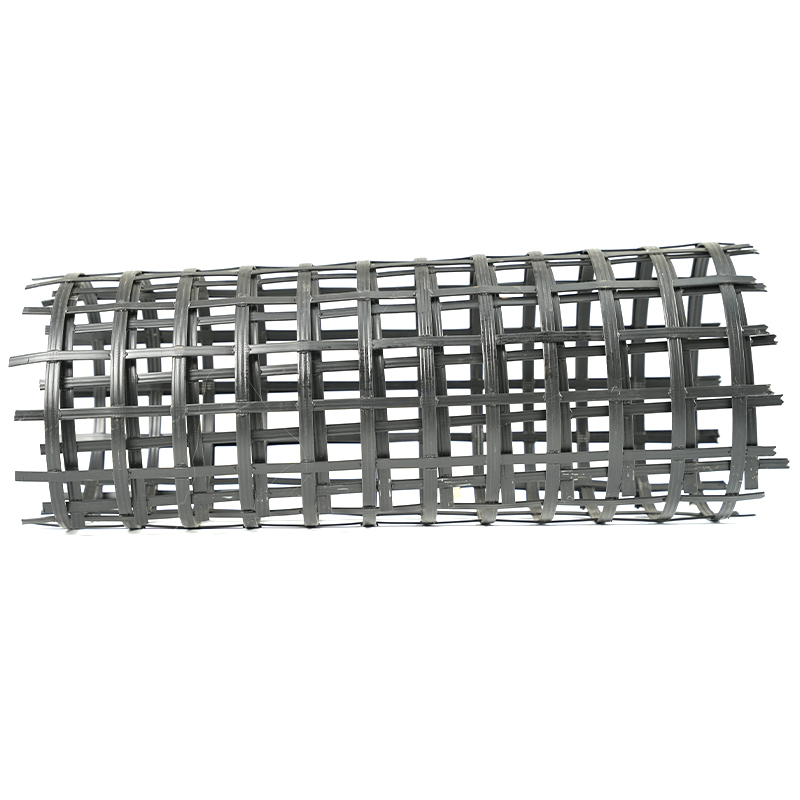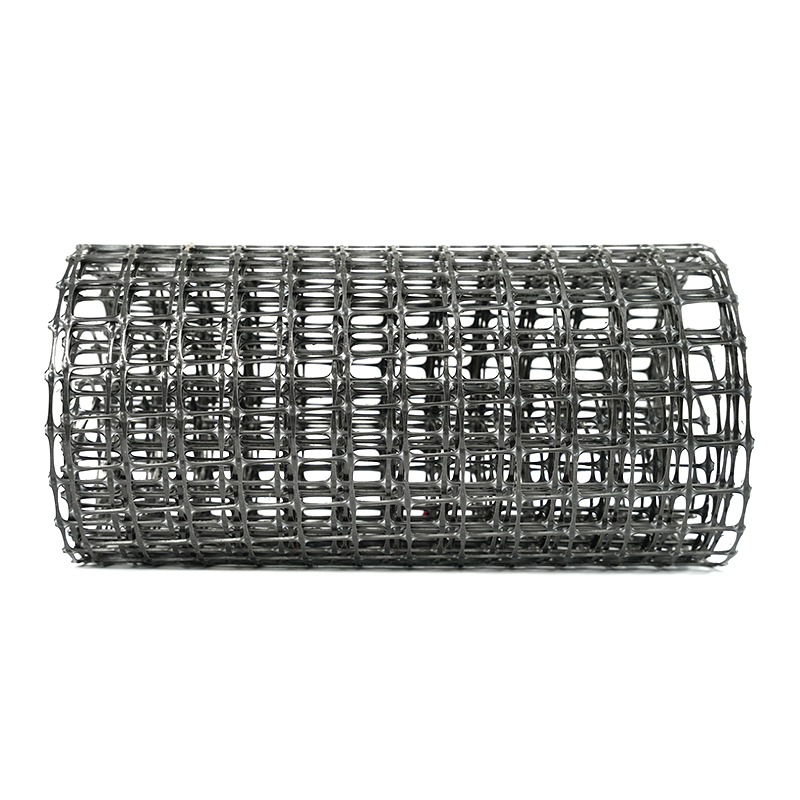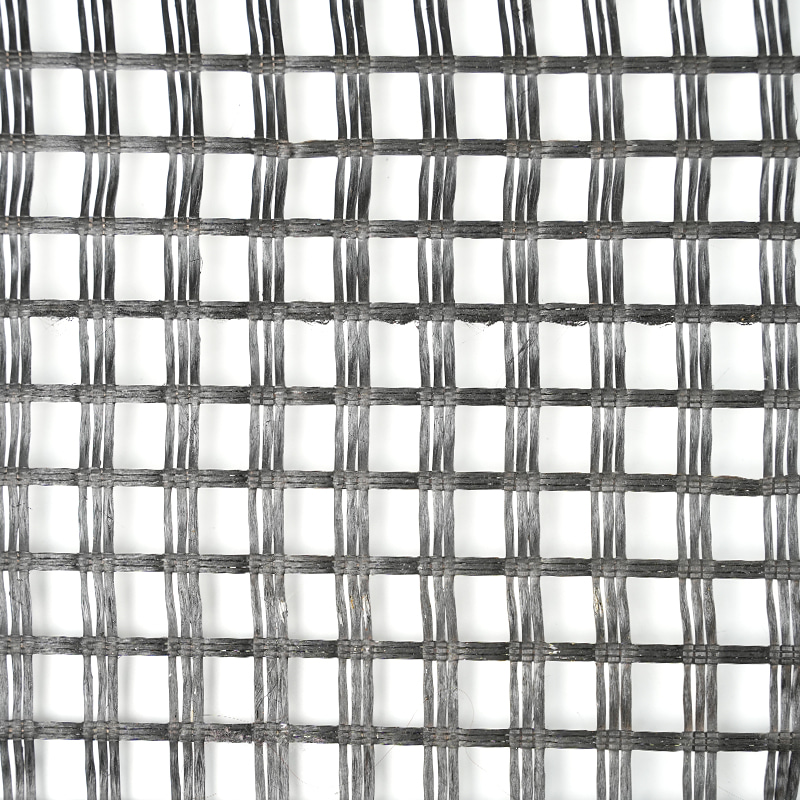

اخیراً یک مدیر تولید با یک مشکل با تیم مهندسی ما تماس گرفت: دو هفته خروجی ژئوگرید بازرسی بصری را پشت سر گذاشته بود، با این حال آزمایشهای کششی آزمایشگاهی 15 تا 20 درصد کمتر از مشخصات گواهی شده بود. هیچ چیز در دستور غذا تغییر نکرده بود، به جز یک پارامتر - دمای بشکه اکسترودر 8 درجه سانتیگراد کاهش یافته بود تا هزینه های انرژی کاهش یابد. این تنظیم کوچک برای تغییر شکل ساختار داخلی پلیمر و کاهش استحکام کششی نهایی هر رول تولید شده در آن دوره کافی بود.
پاسخ کوتاه به اینکه دمای اکستروژن چگونه بر استحکام کششی ژئوگرید تأثیر میگذارد این است: دمای اکستروژن جهت مولکولی، بلورینگی و تخریب حرارتی را در طول پردازش کنترل میکند، بنابراین سقفی را برای استحکامی تعیین میکند که کشش و خنکسازی بعدی میتواند در ماده قفل شود. این مقاله توضیح میدهد که چرا این اثر اتفاق میافتد، چه محدودههای دمایی برای رزینهای معمولی کاربردی است، و چه تیمهای تولید باید برای پیشبینی استحکام کششی نظارت کنند.
چرا دمای اکستروژن در تولید ژئوگرید شایسته توجه است؟
استحکام کششی ژئوگرید به تنهایی در مرحله کشش ایجاد نمی شود. تا حد زیادی با کیفیت ورق اکسترود شده از پیش تعیین شده است. در طول اکستروژن، مذاب پلیمری انرژی حرارتی دریافت می کند که تعیین می کند رزین تا چه حد کاملاً ذوب شود، چگونه به طور پیوسته در داخل قالب جریان می یابد و چگونه مواد به عملیات کشش پس از آن واکنش نشان می دهد.
نتیجه گیری ابتدا می آید: اگر دمای اکستروژن اشتباه باشد، هیچ مقدار کشش استحکام از دست رفته را بازیابی نمی کند. هنگامی که مذاب خیلی سرد است، پلیمر به حالت جریان کاملاً همگن نمی رسد و بقایای کریستالی ذوب نشده باقی می ماند که به عنوان نقاط ضعیف عمل می کنند. هنگامی که مذاب خیلی داغ است، تخریب حرارتی شروع به شکستن زنجیره های مولکولی طولانی می کند. هر دو اثر پتانسیل جهت گیری ماده را کاهش می دهند و در آزمایش کشش به صورت بار اوج کمتر و ازدیاد طول در هنگام شکست ظاهر می شوند.
ثبات دما به اندازه مقدار تنظیم شده اهمیت دارد. یک خط تولید ژئوگرید کششی تک محوری که به خوبی طراحی شده است، دمای مذاب را در چندین ناحیه در امتداد بشکه و قالب نظارت میکند، زیرا یک پروفیل حرارتی یکنواخت پیشنیاز برای هندسه دنده ثابت و راندمان اتصال است.
 خط تولید ژئوگرید کششی تک محوری با نظارت بر دمای مذاب این خط تولید برای تیم های تدارکاتی که بر روی کنترل مشخصات حرارتی متمرکز هستند برجسته شده است. نظارت بر دمای چند ناحیهای آن، هندسه دنده و کارایی اتصال را تضمین میکند، و مستقیماً به نگرانیهای پایداری دما که در بحث نزدیک مطرح شد، رسیدگی میکند. مشاهده محصول →
چگونه دما رفتار پلیمر را قبل از کشش تغییر می دهد
پلی پروپیلن (PP) و پلی اتیلن با چگالی بالا (HDPE) رایج ترین رزین ها در ژئوگریدهای اکسترود شده هستند. هر دو نیمه کریستالی هستند و پاسخ آنها به دمای اکستروژن بیشتر تغییرات مقاومتی که در محصولات نهایی مشاهده می شود را توضیح می دهد.
بلورینگی و جهت گیری مولکولی
هنگامی که ورق مذاب از قالب خارج می شود، زنجیره های پلیمری شروع به سازماندهی در حوزه های کریستالی می کنند. اندازه و توزیع این حوزه ها به میزان گرمای باقی مانده در ماده بستگی دارد. اگر دمای اکستروژن خیلی پایین باشد، مناطق ذوب ناقص زنده می مانند و در طول کشش به نقاط تمرکز تنش تبدیل می شوند. اگر بیش از حد بالا باشد، زنجیرهها برای مدت طولانی آرام میمانند و در برابر همترازی مورد نیاز یک ژئوگرید با کشش بالا مقاومت میکنند. از دست دادن جهت به طور مستقیم به عنوان مقاومت کششی کمتر در هر دو جهت طولی و عرضی ظاهر می شود.
جریان ذوب و فشار قالب
ویسکوزیته مذاب با افزایش دما کاهش می یابد. دمای مذاب بالاتر فشار قالب را کاهش می دهد و صفحه سیال بیشتری تولید می کند که کشیدن آن آسان تر است - تا یک نقطه. فراتر از این نقطه، ورق ثبات ابعادی را از دست می دهد، افت می کند و تغییرات ضخامت ایجاد می کند. دمای پایین تر، ویسکوزیته و فشار قالب را افزایش می دهد، که می تواند علائم جریان، امواج لبه و غلظت تنش موضعی ایجاد کند. از آنجایی که استحکام نهایی یک ژئوگرید کشیده شده توسط زنجیره های مولکولی جهت دار در دنده ها حمل می شود، هر گونه ناپیوستگی در ورق اکسترود شده به یک نقطه ضعیف تحت بار تبدیل می شود. به همین دلیل است که کنترل دما بسیار مرتبط است گرمایش و اکستروژن یکنواخت در طول فرآیند کشش طولی .
محدوده دمای اکستروژن توصیه شده برای رزین های معمولی
جدول زیر پنجره های معمولی دمای بشکه و قالب را برای رزین های ژئوگرید معمولی فهرست می کند. آنها نقطه شروع هستند، نه مقادیر مطلق. محدوده صحیح به درجه رزین، بسته بندی افزودنی، سرعت خط و ضخامت ورق بستگی دارد.
| رزین | دمای بشکه (درجه سانتیگراد) | دمای قالب (درجه سانتیگراد) | اثر مشاهده شده بر استحکام کششی |
|---|---|---|---|
| هموپلیمر PP | 200-230 | 210-225 | بهترین استحکام نزدیک به 215-225 درجه سانتیگراد. کاهش واضح زیر 195 درجه سانتیگراد یا بالاتر از 245 درجه سانتیگراد |
| HDPE | 180-210 | 185-200 | بهترین جهت در 190-205 درجه سانتیگراد. گرمای بیش از حد وزن مولکولی را کاهش می دهد |
| PET (رزین ژئوگرید پوشش داده شده یا تقویت شده با فایبرگلاس) | 260-290 | 270-285 | پنجره باریک؛ هم دمای کمتر و هم بیش از حد باعث افزایش شکنندگی می شود |
PET در برخی فرآیندهای ژئوگرید پوشش داده شده یا تقویت شده با فایبرگلاس ظاهر می شود و پنجره دمای آن به طور قابل توجهی باریک تر است. کنترل دقیق در آنجا حیاتی تر است، زیرا تفاوت بین حداکثر و مقاومت کششی قابل قبول می تواند کمتر از 10 درجه سانتیگراد باشد.
پنجره فرآیند: وقتی دما منحرف می شود چه اتفاقی می افتد
رابطه بین دمای اکستروژن و استحکام کششی نهایی ژئوگرید از یک منحنی اوج پیروی می کند. نمودار زیر یک الگوی معرف برای یک ژئوگرید تک محوری پلی پروپیلن را نشان می دهد که به صورت درصدی از حداکثر مقاومت به دست آمده در سری آزمایش بیان می شود.
پاسخ مقاومت کششی نماینده یک ژئوگرید تک محوری PP در دمای اکستروژن.
در زیر لبه پایین پنجره بهینه، ورق کمتر ذوب شده است. این به صورت زبری سطح، افزایش فشار قالب، و گاه به گاه رزونانس کششی - یک نوسان ناپایدار در ضخامت ورق که دنده های عرضی ضخیم و نازک متناوب را ایجاد می کند، ظاهر می شود. استحکام کششی جهت ماشین می تواند 20 درصد یا بیشتر از یک رول به رول دیگر در نوسان باشد.
در بالای پنجره بهینه، تخریب حرارتی غالب است. بریدگی زنجیره وزن مولکولی متوسط را کاهش می دهد. ورق ممکن است صاف و براق به نظر برسد، اما مقاومت کششی و مقاومت در برابر خزش هر دو کاهش مییابد، نقاط اتصال شکنندهتر میشوند و استحکام طراحی بلندمدت - ارزشی که مهندسان برای دیوارها و شیبها استفاده میکنند - سریعتر از استحکام اوج کوتاهمدت کاهش مییابد.
 خط تولید ژئوگرید دو طرفه با کشش طولی و عرضی این تجهیزات هنگام مقایسه اثرات حرارتی بر روی استحکام کششی مرتبط است. این شامل یک پرس پانچ، کشش چند رول، و یک کوره کششی عرضی با مبدل های حرارتی است که از بحث در مورد اینکه چگونه شرایط پردازش بر عملکرد ژئوگرید PP و HDPE تأثیر می گذارد پشتیبانی می کند. مشاهده محصول →
عواقب قدرت در یک نگاه
نمودار میله ای زیر مقاومت کششی معمولی ژئوگریدهای PP و HDPE را که از اکستروژن کم دما، بهینه و بیش از حد دما تولید می شود، مقایسه می کند.
حفظ استحکام کششی نسبی، با دمای مطلوب تنظیم شده روی 100٪.
دو نتیجه برای تولید روزانه مهم است. اولاً، جریمه کاهش دما معمولاً بزرگتر از جریمه دمای بیش از حد برای PP است، به همین دلیل است که تنظیمات صرفه جویی در انرژی خطرناک است. دوم، هر دو پلیمر در نهایت قدرت خود را از دست می دهند، اما به دلایل مختلف: یکی از ذوب ناقص، دیگری در اثر تخریب مولکولی.
| وضعیت | استحکام کششی | ازدیاد طول در هنگام شکست | علائم تولید معمولی |
|---|---|---|---|
| کم دماerature | کاهش 15-30٪ | اغلب افزایش یافته است | فشار قالب بالا، لبه های ناهموار، علائم جریان |
| بهینه range | حداکثر برای رزین | مطابق با مشخصات | ورق پایدار، دیافراگم یکنواخت، سرعت خط ثابت |
| دمای بیش از حدerature | کاهش 10-25٪ | رفتار کاهش یافته و شکننده | آب دهان، تغییر رنگ جزئی، دود زیاد |
از آنجا که علائم می توانند با تغییرات مواد خام همپوشانی داشته باشند، راه قابل اعتماد برای جداسازی علل، ثبت دمای مذاب در قالب برای هر قطعه تولید و مقایسه آن با نتیجه آزمایش کشش است. این یک تمرین استاندارد در کنترل کیفیت محصول در خط تولید ژئوگرید کششی تک محوری ، و مدتها قبل از اینکه به شکایت مشتری تبدیل شود، تغییر دما را مشاهده می کند.
اقدامات عملی برای تیم های تولید و تدارکات
شایعترین علل ریشهای استحکام کششی ژئوگرید خارج از مشخصات در کارخانههای کشش اکستروژن در زیر نشان داده شده است. انحراف دما در لیست پیشرو است، که خبر خوبی است: همچنین قابل کنترل ترین عامل است.
- انحراف دما 38%
- تنوع مواد اولیه 22%
- خطای نسبت کشش 18%
- ناسازگاری خنک کننده 14%
- علل دیگر 8%
برای تیم های تولید، سه اقدام بیشترین بازده را دارند:
- سنسورهای دمای مذاب را در قالب نصب کنید و مقادیر را با نقاط تنظیم بشکه مقایسه کنید.
- به جای تنظیم دما برای صرفه جویی در مصرف انرژی، نمودار کنترل مقاومت کششی در مقابل دمای اکستروژن را حفظ کنید.
- هر زمان که یک دسته یا تامین کننده جدید رزین معرفی شد، پنجره دما را مجدداً تأیید کنید.
برای تیمهای تدارکاتی که خط تولید ژئوگرید را ارزیابی میکنند، در مورد دقت کنترل دما، تنظیمات PID چند ناحیهای، توزیع ناحیه گرمایش بر روی قالب و آزمایشهای یکنواختی دمای مستند بپرسید. خطی که نتواند دمای تنظیم شده را در یک نوار باریک نگه دارد، استحکام کششی ناسازگاری از رول به رول ایجاد می کند. به همین دلیل است که ژئوگرید پلاستیکی کششی یک طرفه ما تحت شرایط دمای مذاب به شدت نظارت شده تولید می شود.
 ژئوگرید پلاستیکی کششی یک طرفه با کنترل دمای مذاب محکم این محصول اهمیت کنترل دما باریک در طول اکستروژن را نشان می دهد، زیرا تولید آن از دمای ذوب نظارت شده استفاده می کند. این برای مهندسانی که سازگاری ژئوگرید و استحکام طولانی مدت را ارزیابی می کنند مفید است و توصیه های عملی پنجره اکستروژن ارائه شده در نزدیکی را تکمیل می کند. مشاهده محصول →
سوالات متداول در مورد دمای اکستروژن و مقاومت ژئوگرید
دمای اکستروژن بهینه برای ژئوگرید پلی پروپیلن چقدر است؟
برای اکثر رزینهای ژئوگرید هموپلیمر PP، پنجره اکستروژن عملی 200-230 درجه سانتیگراد است که بالاترین مقاومت کششی معمولاً نزدیک به 215-225 درجه سانتیگراد است. محدوده را با تامین کننده رزین تایید کنید و سرعت خط، ضخامت ورق و نسبت کشش محصول نهایی را تنظیم کنید.
آیا دمای اکستروژن حتی اگر ژئوگرید نرمال به نظر برسد می تواند خیلی بالا باشد؟
بله. تخریب حرارتی قبل از ظاهر شدن تغییر رنگ قابل مشاهده شروع می شود. مطمئن ترین راه برای تشخیص آن، مقایسه استحکام کششی، ازدیاد طول در هنگام شکست، و راندمان اتصال در برابر خط پایه تولید شده در دمای کمی پایین تر است.
دمای اکستروژن چگونه بر ازدیاد طول در هنگام شکست تأثیر می گذارد؟
اکستروژن در دمای پایین باعث می شود که مواد جهت گیری ضعیفی داشته باشند که در هنگام شکست باعث افزایش ازدیاد طول می شود. اکستروژن بیش از حد دما زنجیره های مولکولی را کوتاه می کند و ازدیاد طول را کاهش می دهد و ژئوگرید را شکننده می کند. هر دو شرایط محصول را از مشخصات دور می کند.
آیا هنگام تعویض تامین کنندگان رزین باید دما را تنظیم مجدد کنم؟
بله. حتی زمانی که نام درجه رزین یکسان باشد، شاخص جریان مذاب و بسته تثبیت کننده حرارتی ممکن است متفاوت باشد. قبل از تولید کامل، آزمایشهای کوچکی را در محدوده دما اجرا کنید تا بهینه جدید را پیدا کنید.